 华景康光电科技官网






一个被忽略的事实
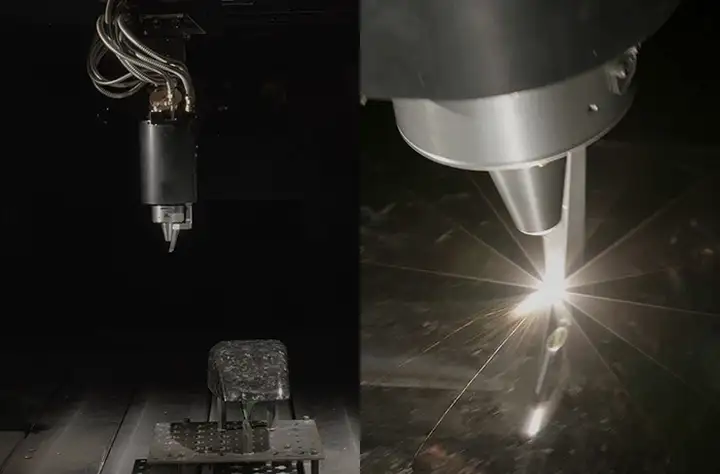
在陶瓷激光烧结、激光熔覆、增材制造中,CO₂激光器几乎是标配。能量集中、加热均匀,听起来很完美。
但却面对一个很尴尬现实:熔池温度,始终测不准。
不是设备不够贵,而是从原理上,传统测温方式就存在“先天缺陷”。这个缺陷导致的直接后果,就是陶瓷件开裂、熔融不均、应力残留,良品率卡在瓶颈上,怎么调都上不去。
为什么老方法总失效?两个“硬伤”是什么?
先看常规长波红外热像仪——它的探测波段恰好和CO₂激光的10.6μm波长重叠。开机就过曝,画面一片惨白,数据严重漂移。更麻烦的是,长期强光照射会灼伤探测器,设备越用越不准。
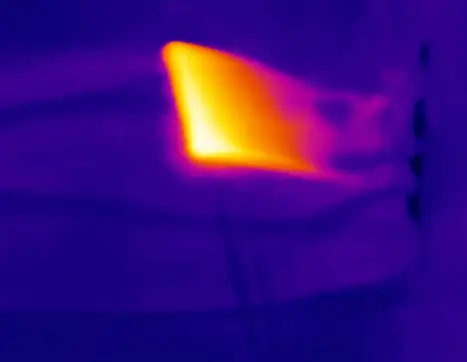
再看热电偶——接触式单点测温,在激光瞬时高温加热面前根本来不及响应。熔池核心区、边缘温场、温度梯度,全是盲区。
小结:一个被强光“闪瞎”,一个反应太慢“跟不上”。两者都拿不到真实、完整的熔池温度分布数据。
华景康短波G系列怎么“破局”?
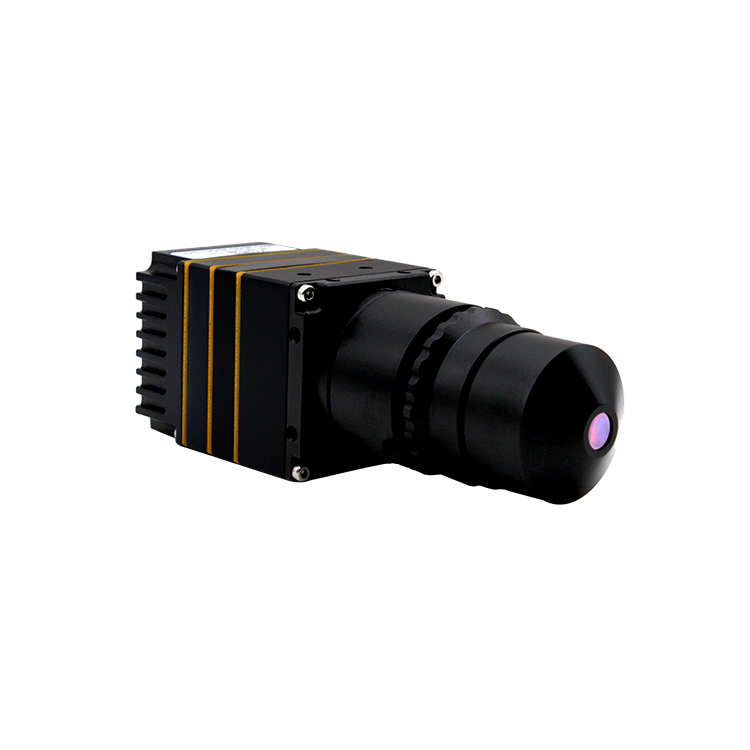
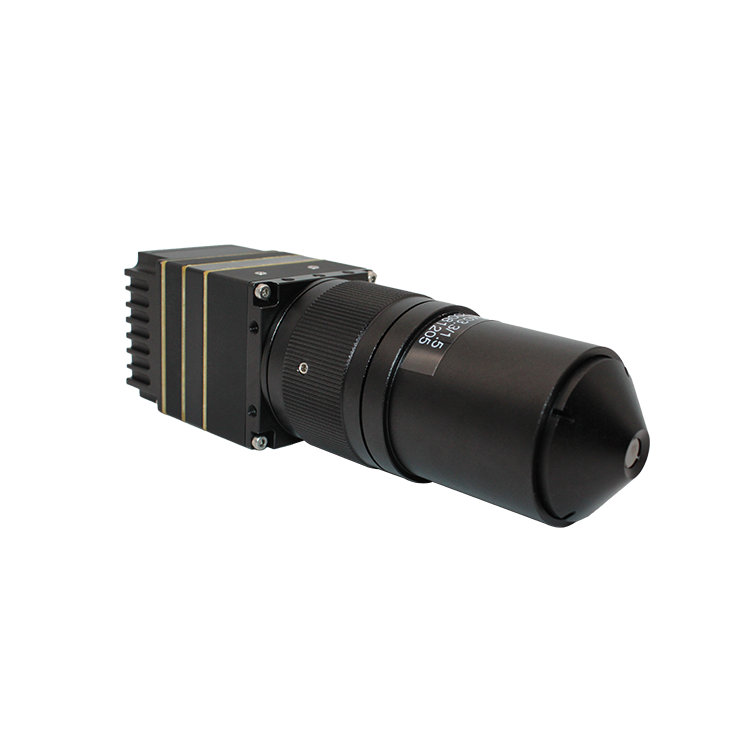
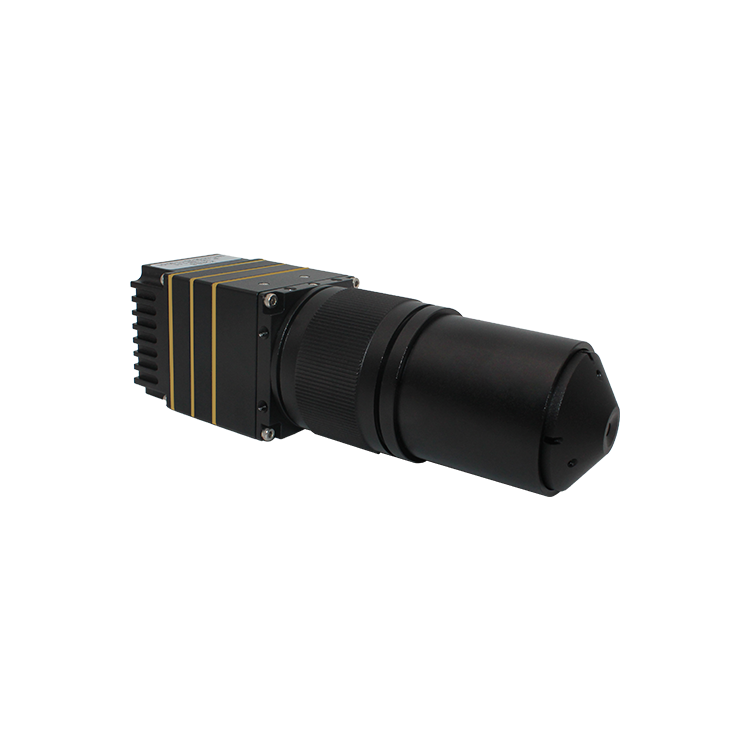
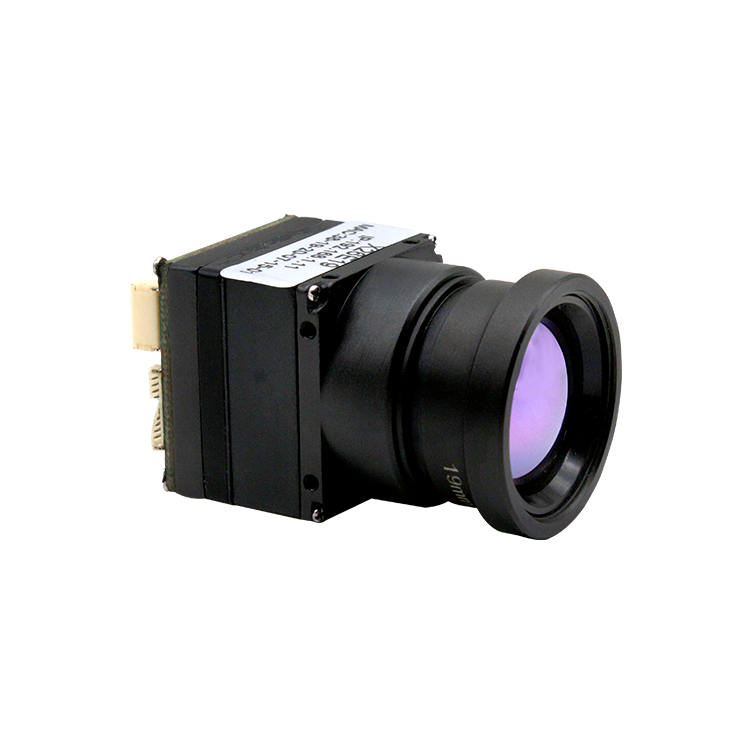
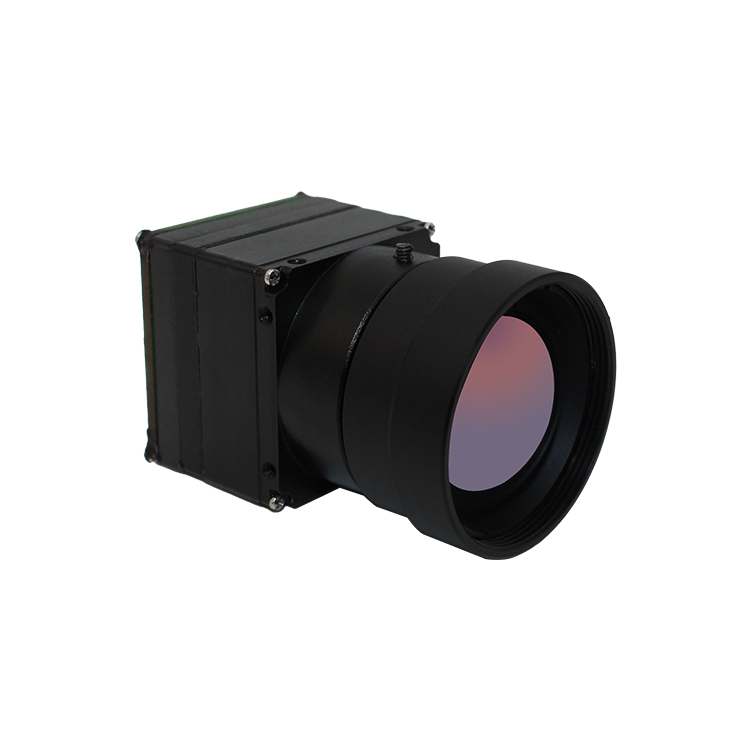
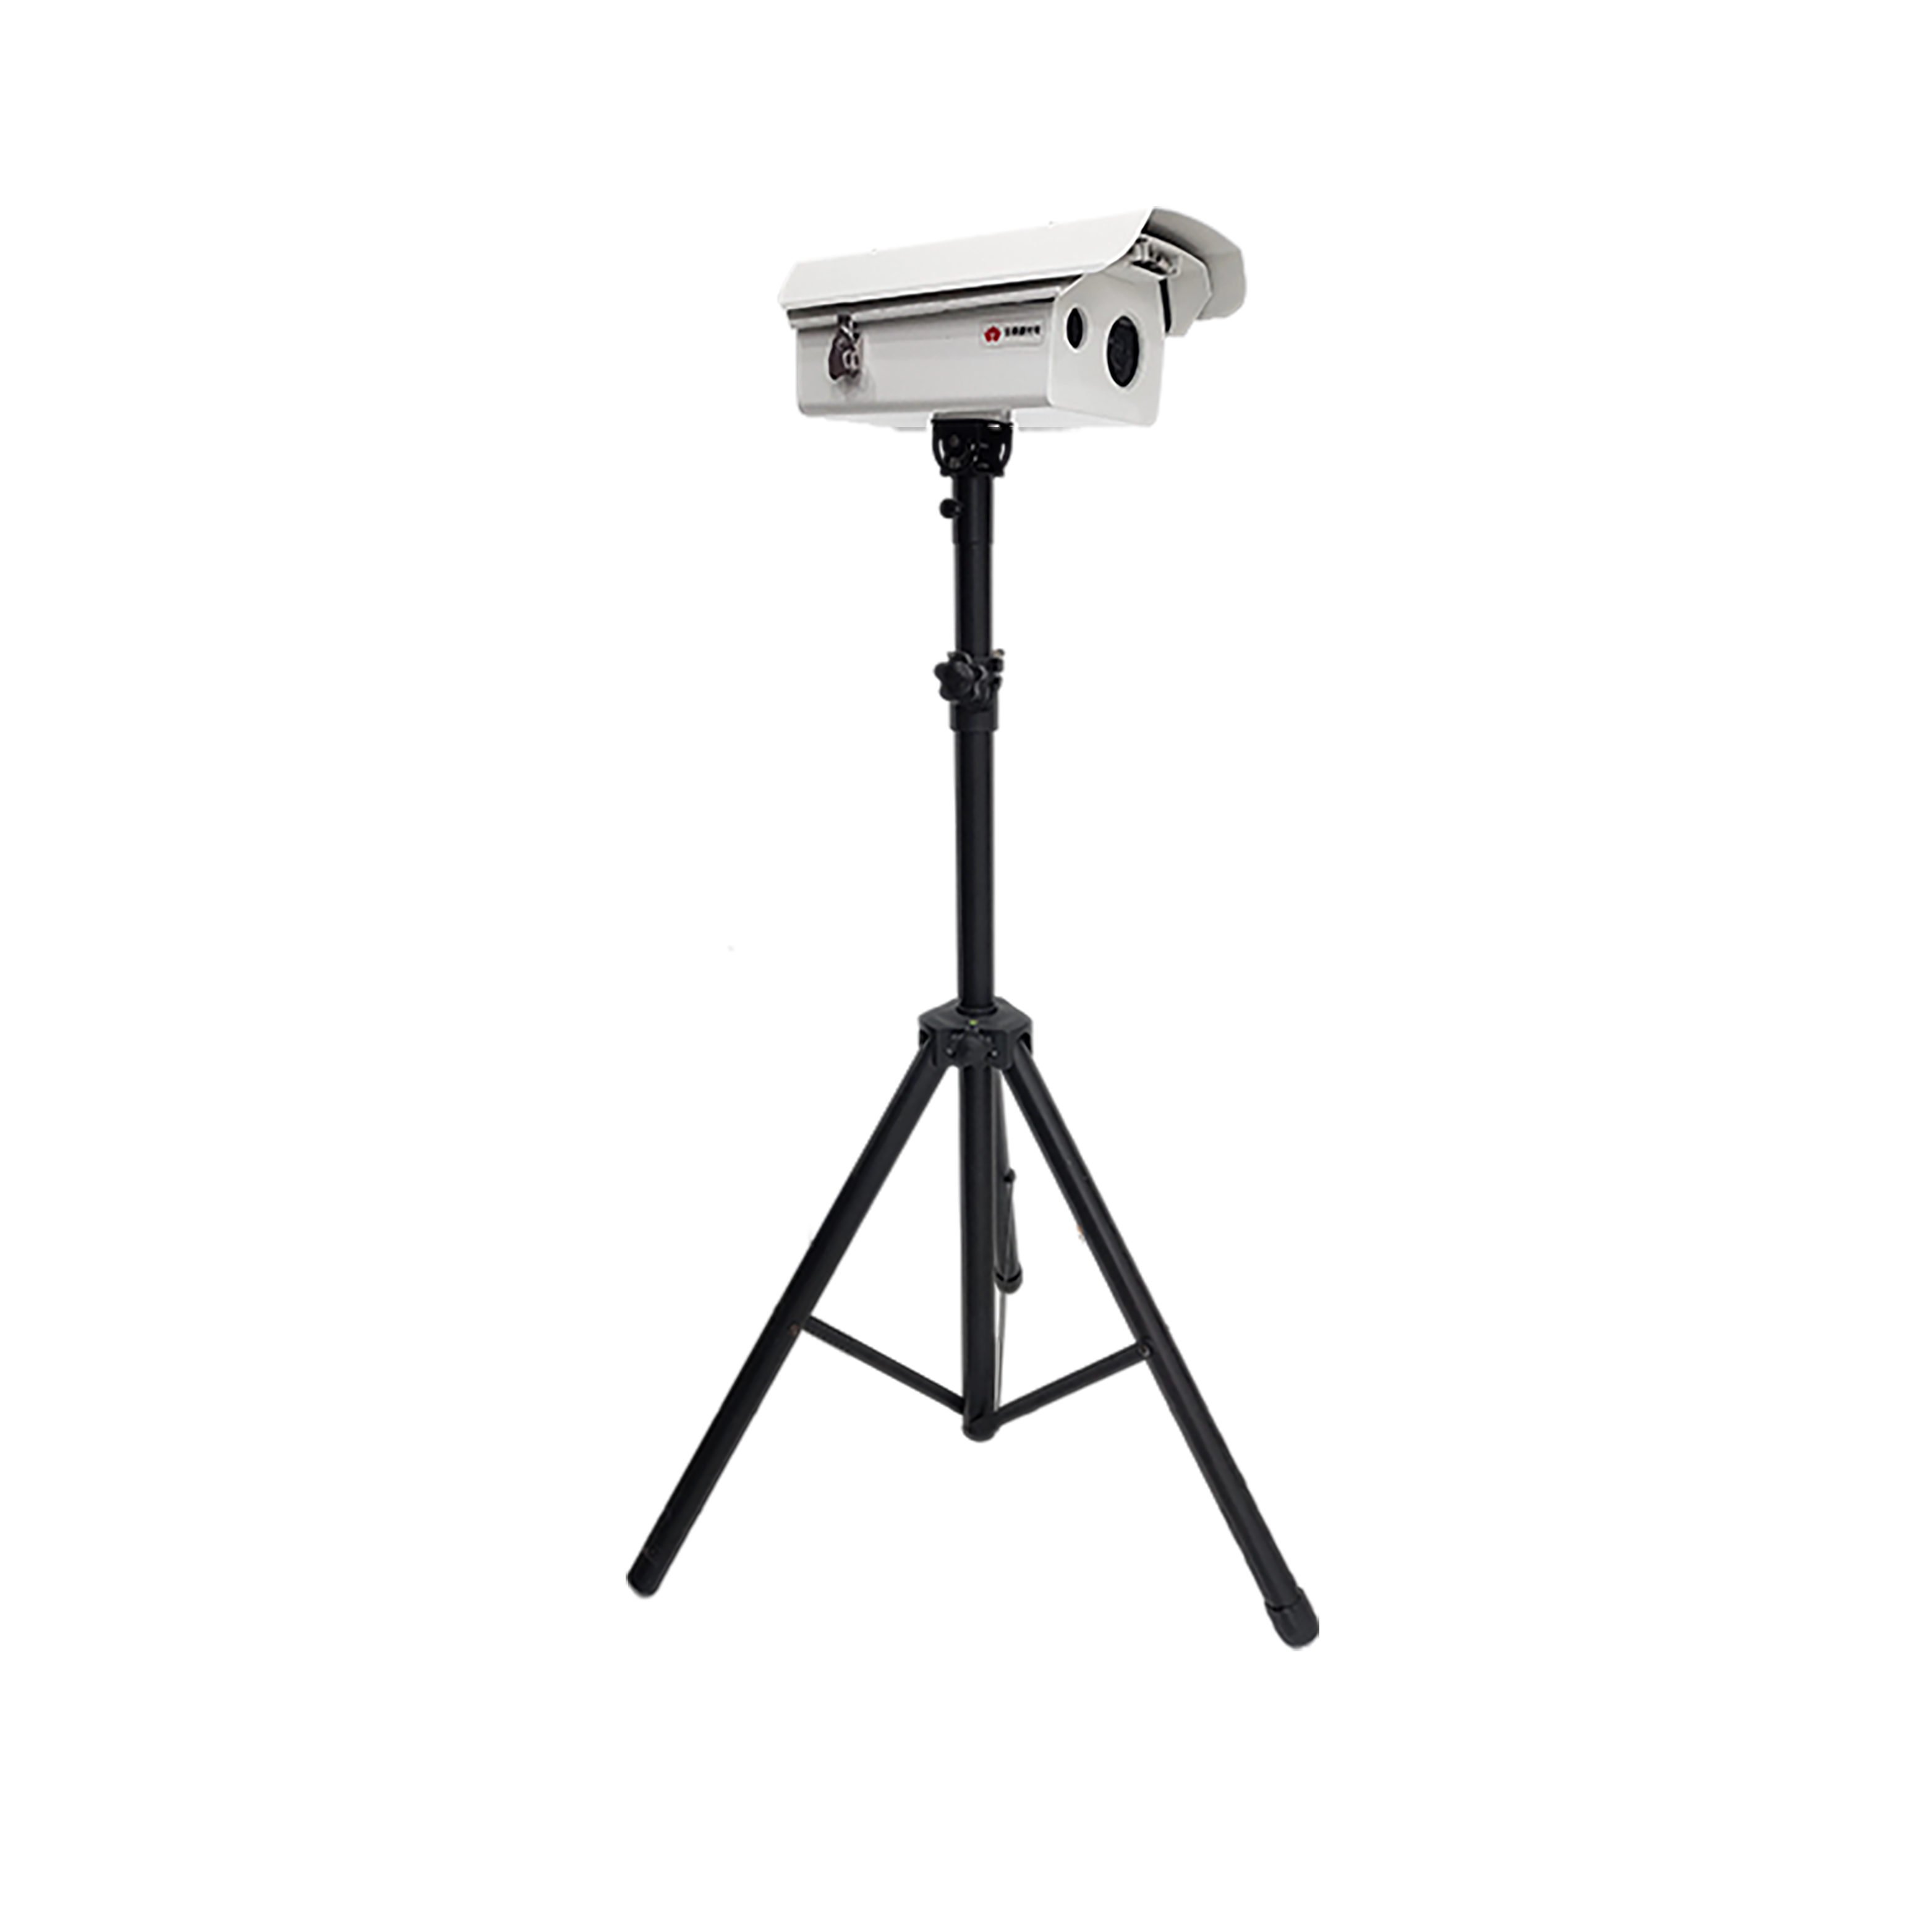
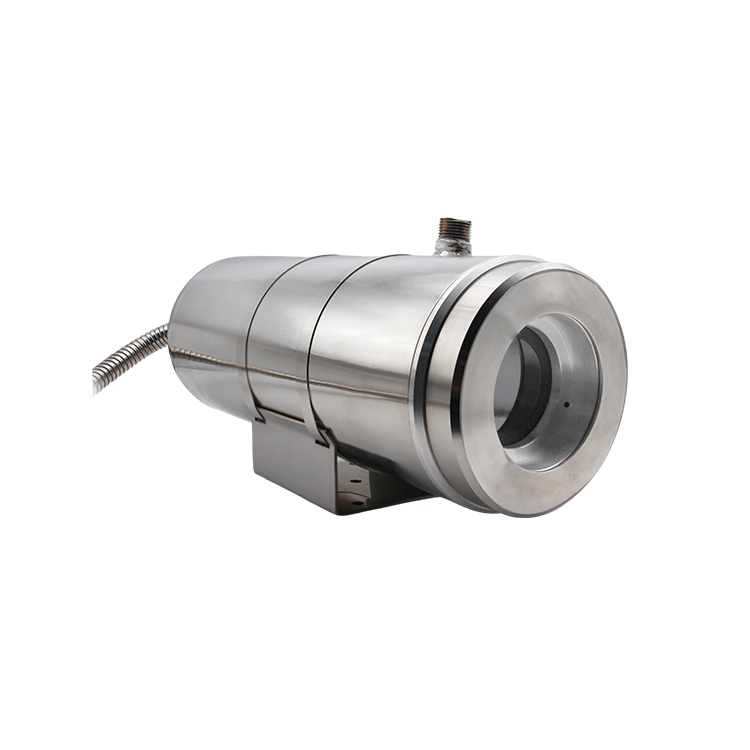
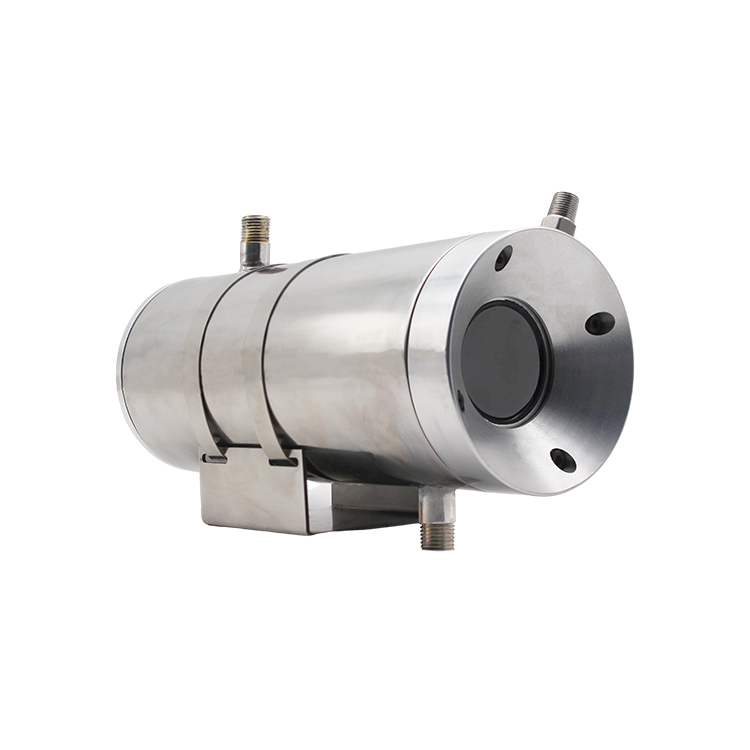
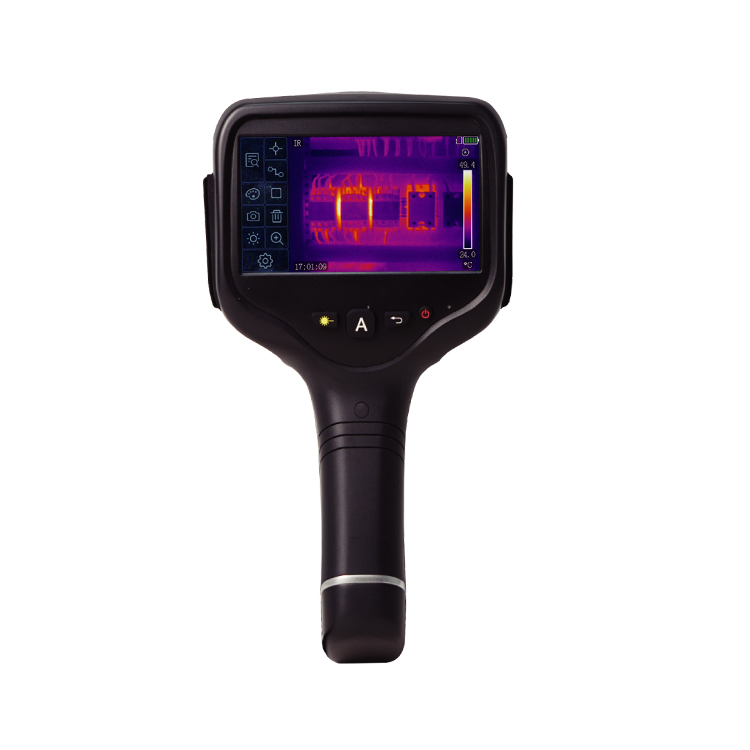
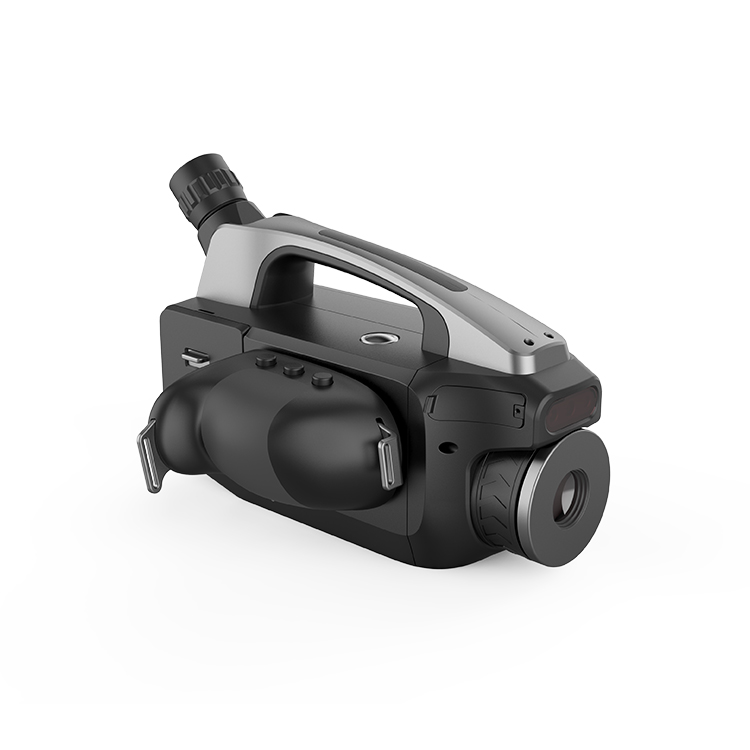
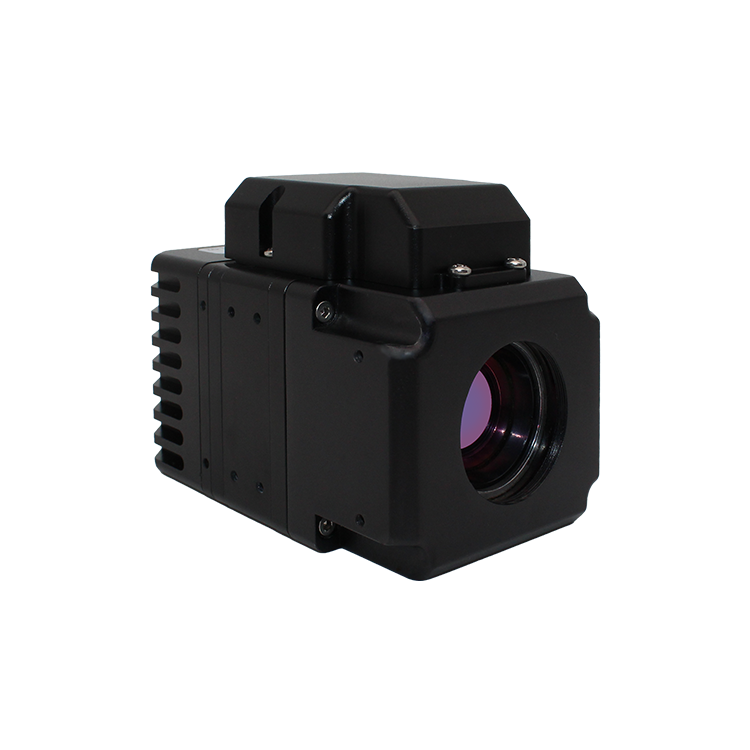
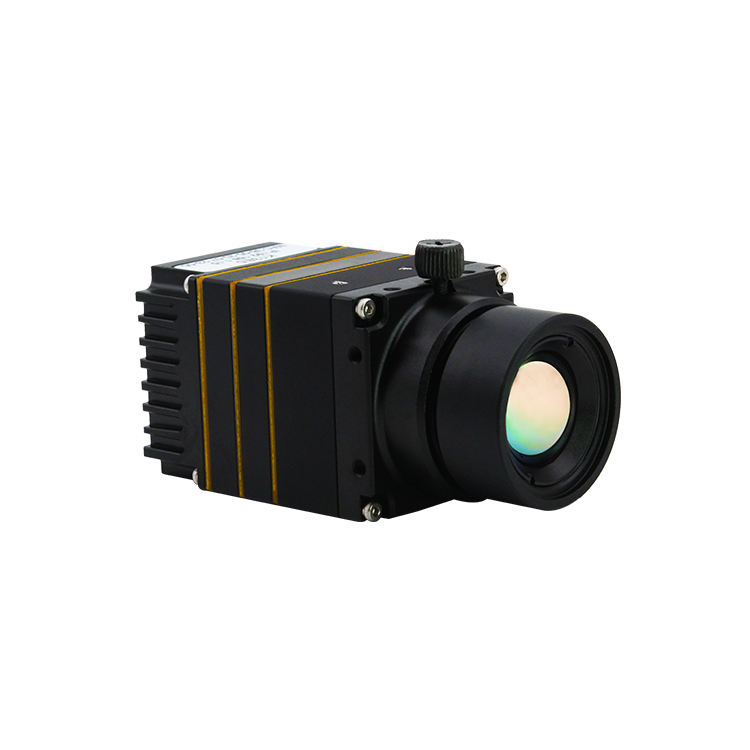
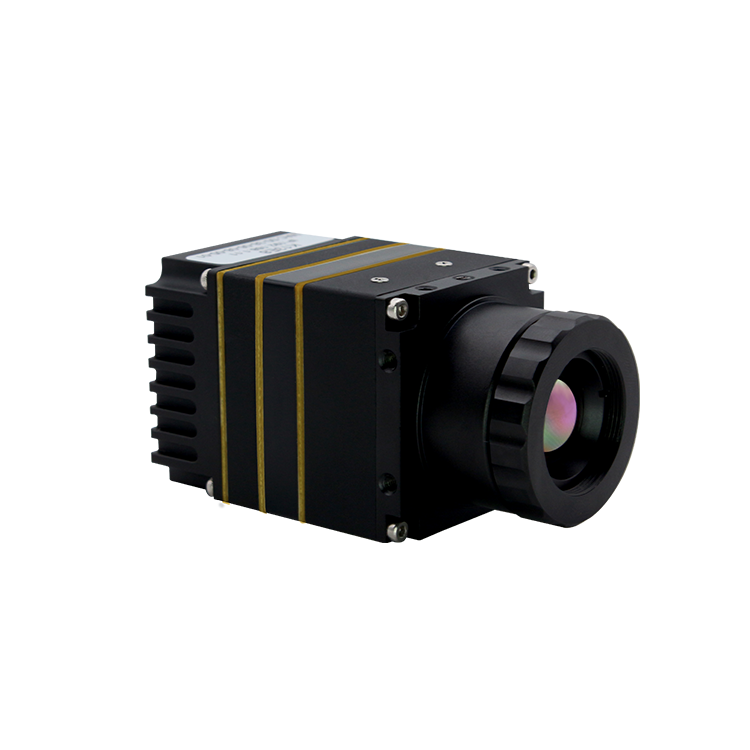
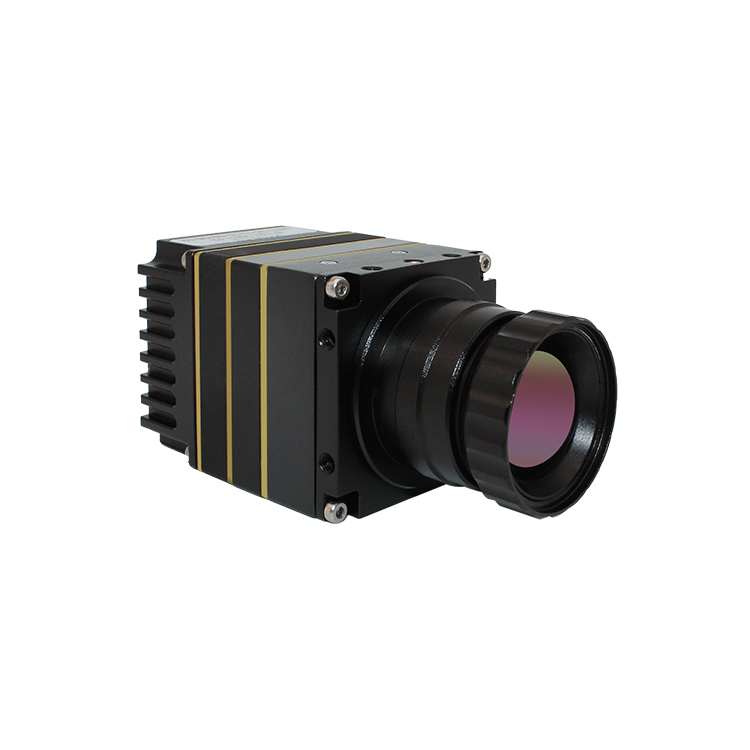
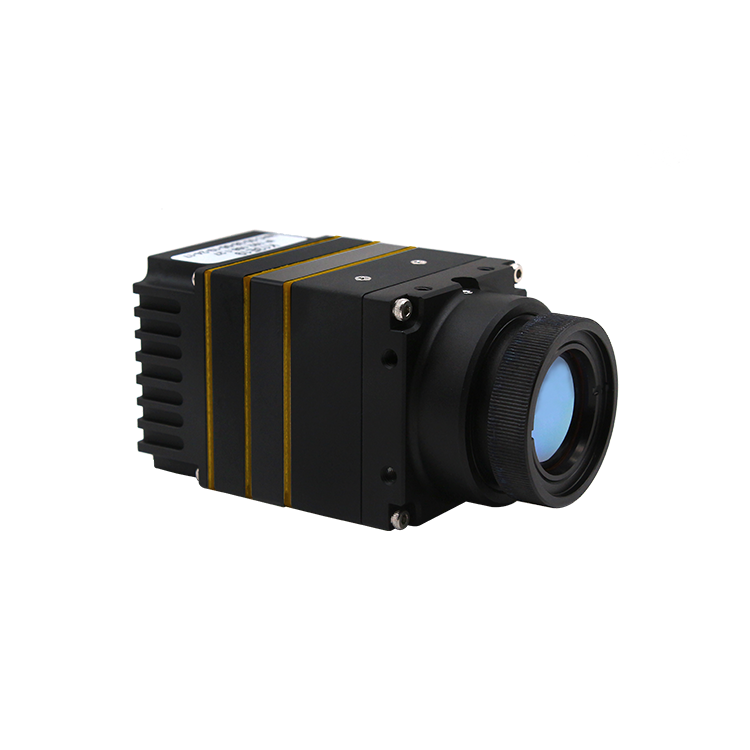
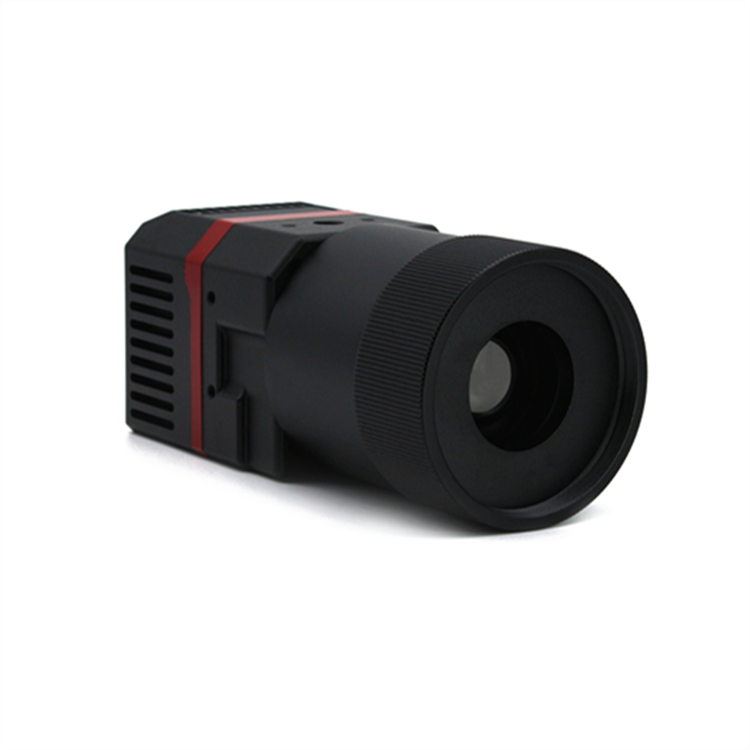
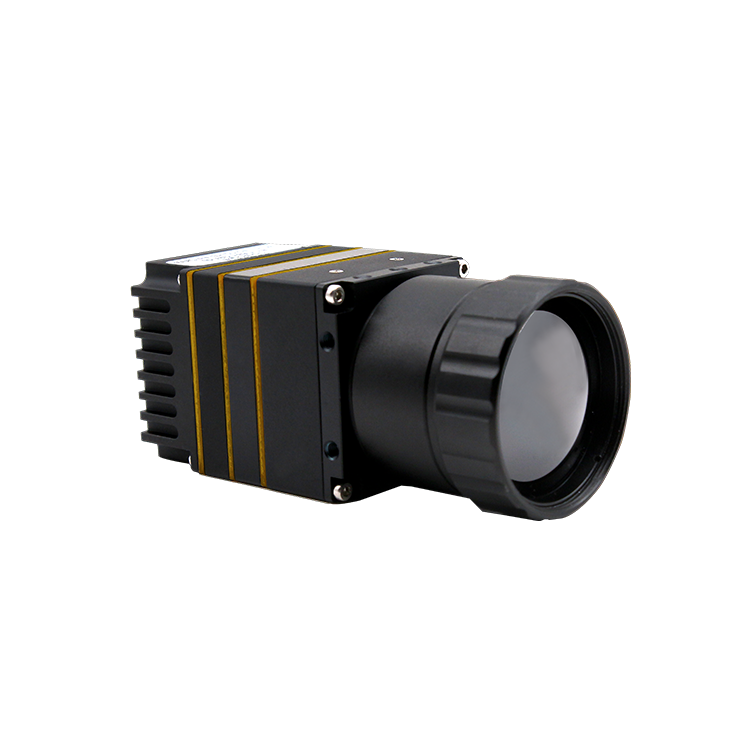
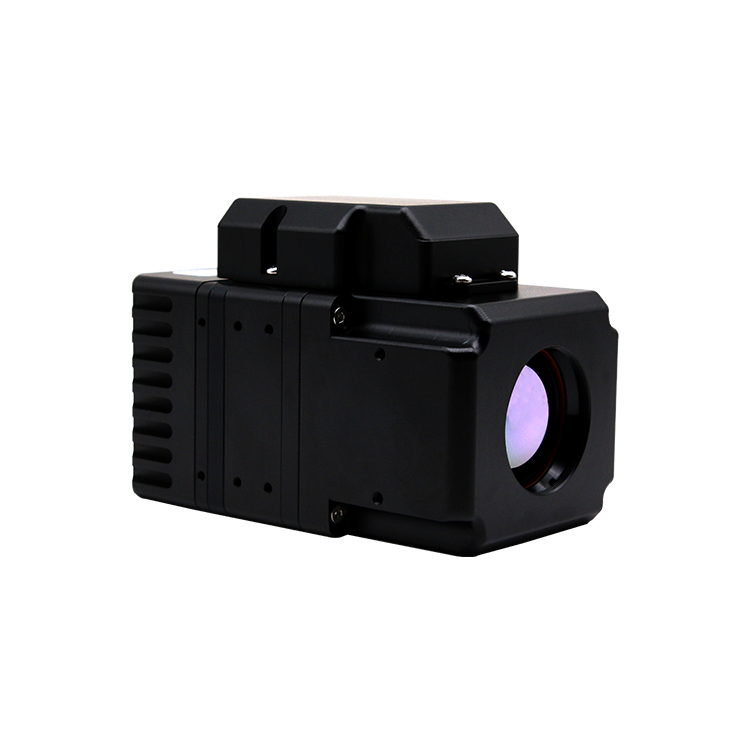
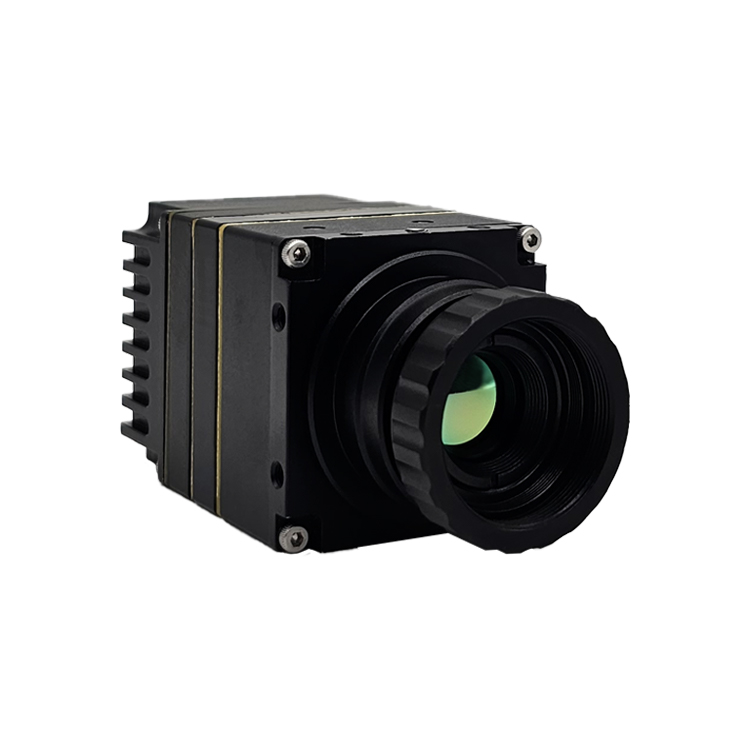
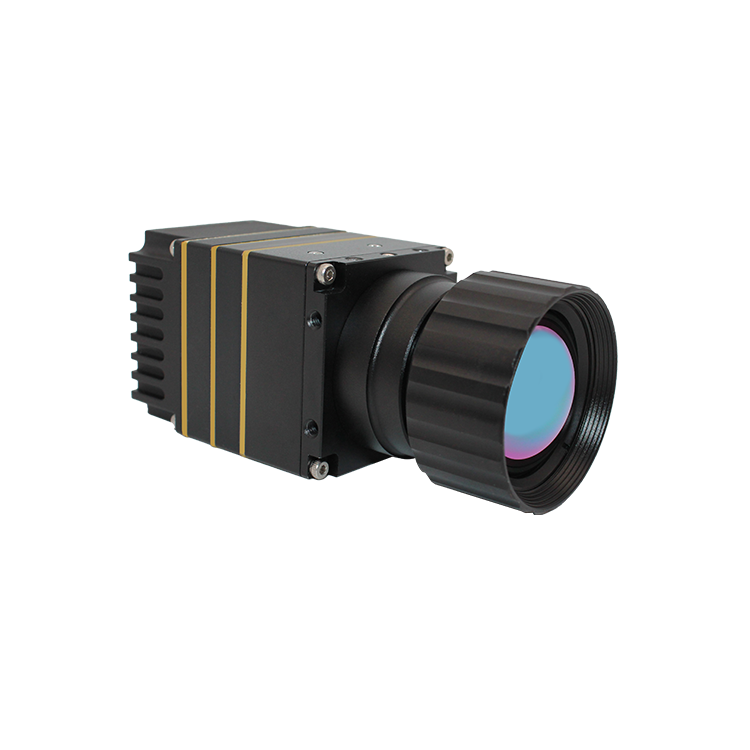
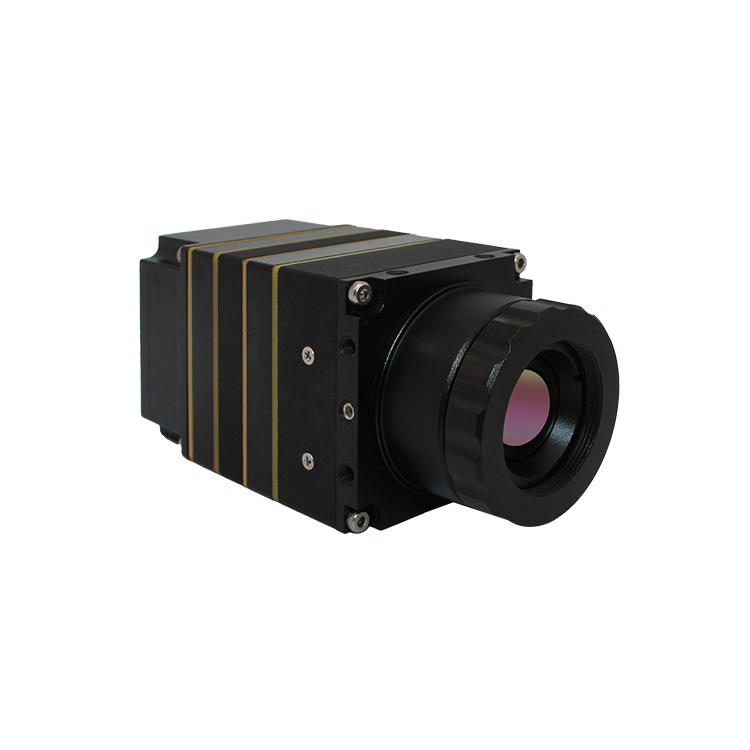
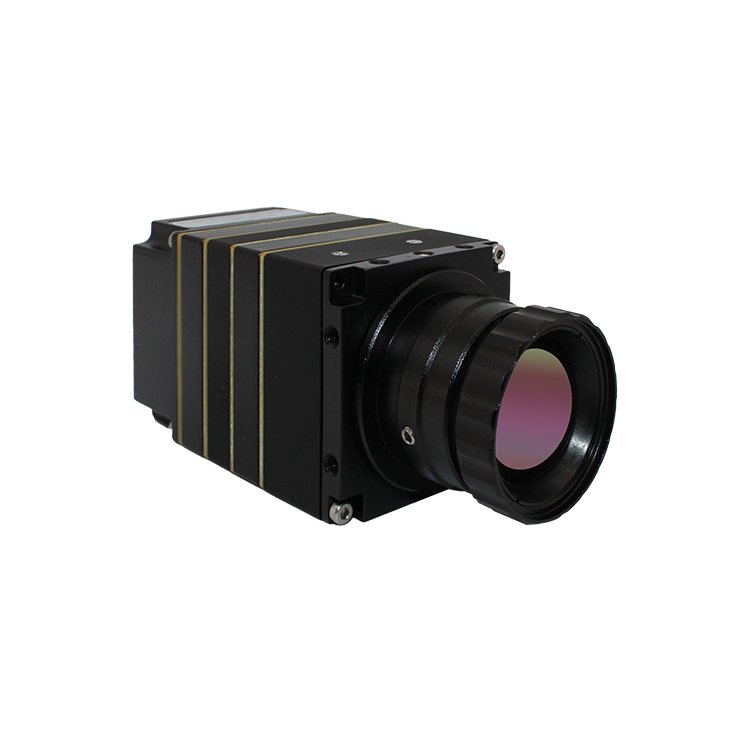
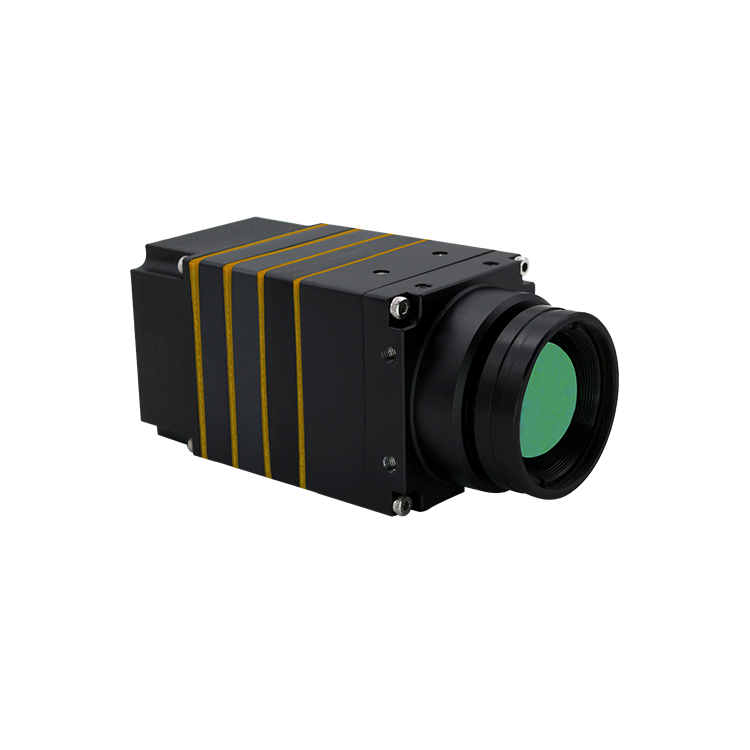
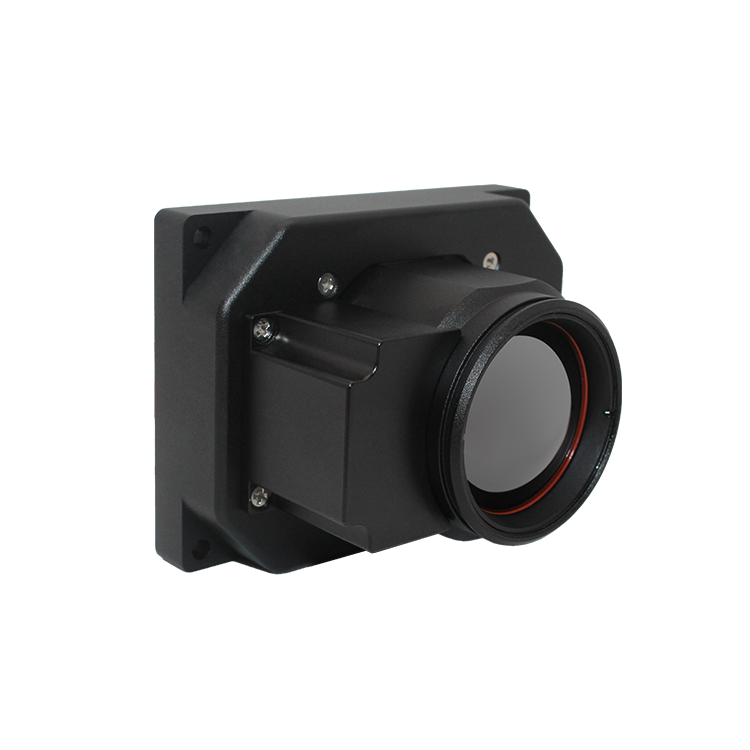
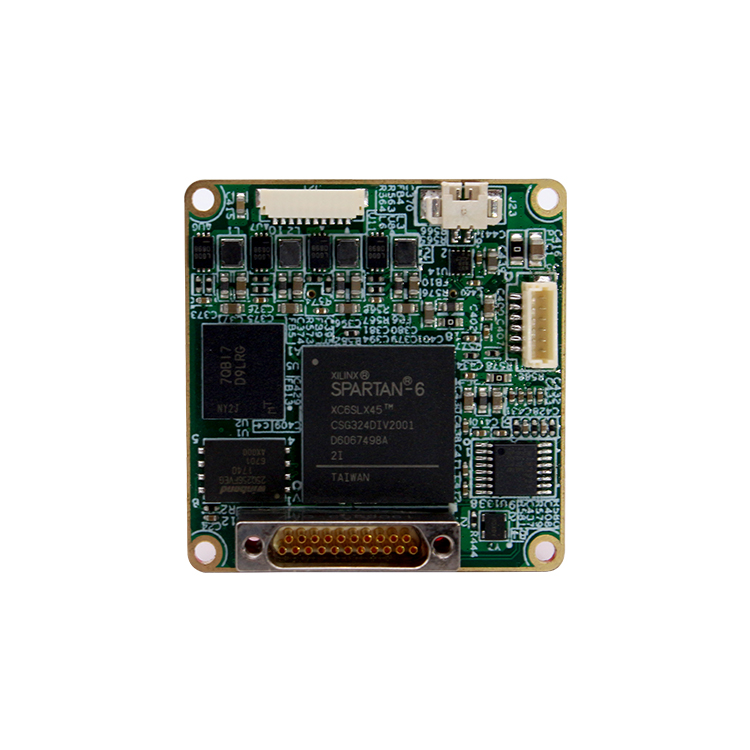
华景康短波红外热像仪G系列,从底层波段设计上绕开了CO₂激光干扰。
它采用1-3μm专属短波探测波段,配合光学滤光系统,相当于给热像仪戴上“激光防护镜”。实测中,即便激光功率拉满,画面依旧清晰无过曝,数据全程稳定无漂移。
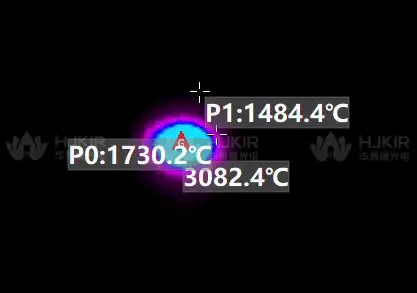
覆盖600-3000℃陶瓷全温区,125Hz高帧率,能毫秒级捕捉激光瞬时加热全过程。熔池升温、稳态熔融、降温凝固,每一步的温度场变化都能完整记录。
最终呈现的,是熔池核心高温区、边缘温场梯度、局部过热点的量化数据——不再是“大概感觉”,而是“数值说话”。
从“凭经验”到“看数据调参数”
有了真实温度数据,工程师就能精准调试CO₂激光功率、扫描速度、加热间距等核心参数。陶瓷激光加工从经验摸索,变成数字化闭环优化。
结果是:开裂减少,熔融更均匀,良品率明显提升。
您的陶瓷激光工艺是否也遇到过温度测不准、良率不稳的困扰?欢迎在评论区留言。